答案已發布9 來源
焊接符號點樣睇:讀工程圖則時要留意嘅線、箭嘴、尺寸同尾註
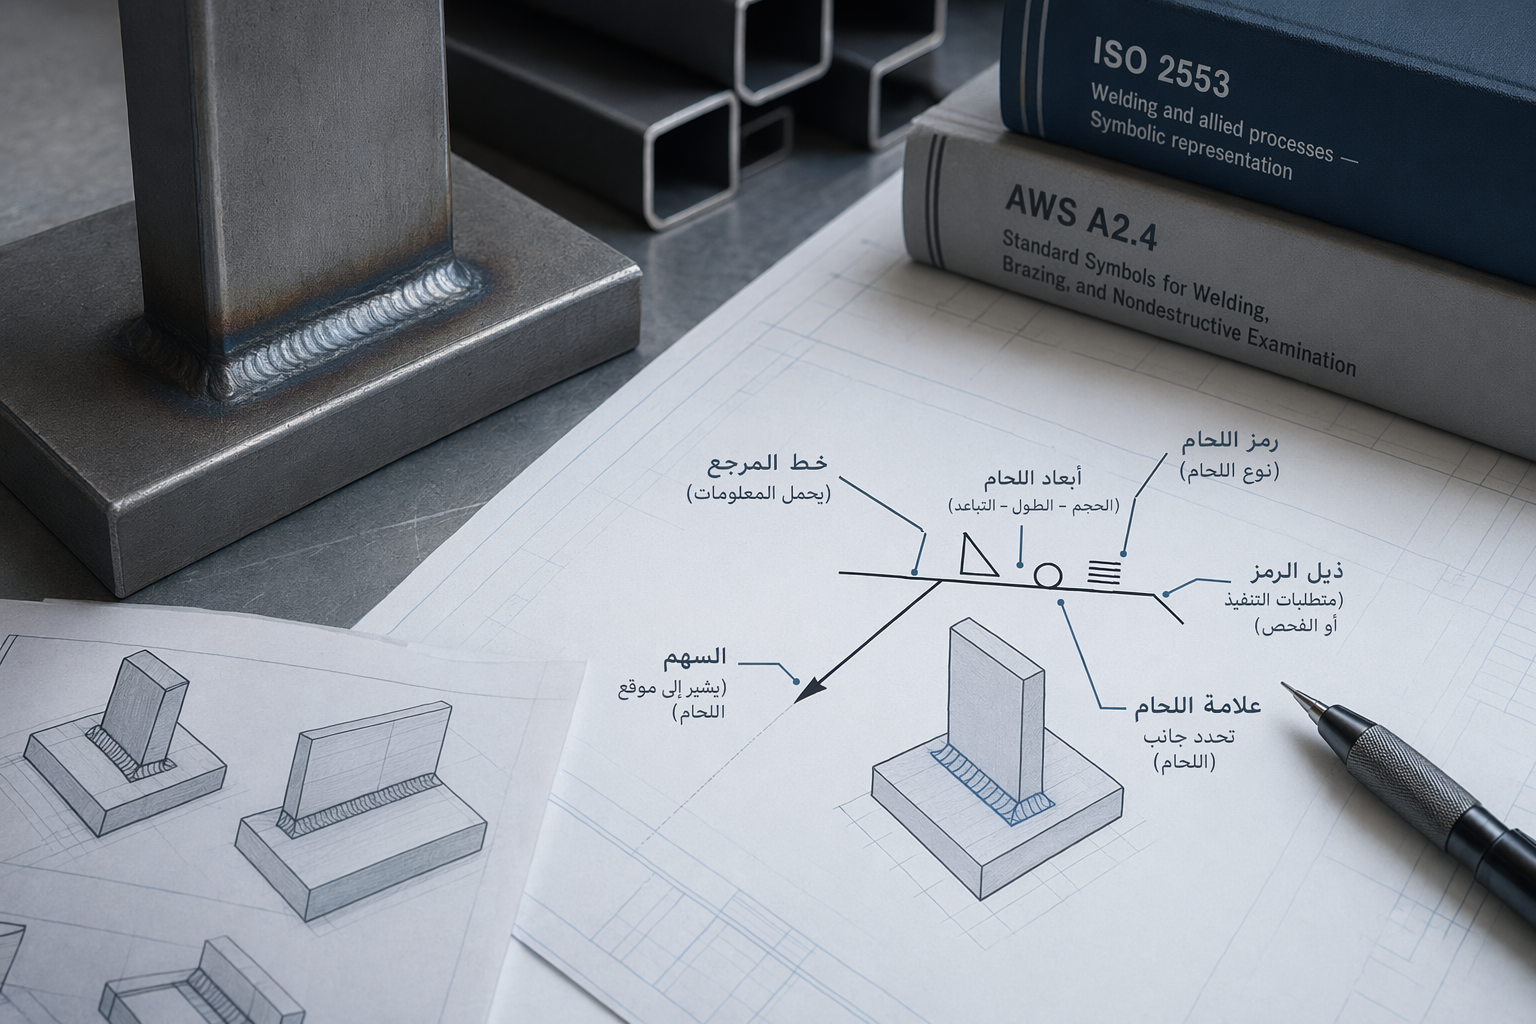
焊接符號要先睇圖則採用邊套標準,例如 AWS、ISO 或 BS EN;唔同標準嘅顯示方法未必完全一樣 [2][5]。 讀符號可以跟固定次序:箭嘴、參考線、符號位置、焊接種類、尺寸、尾註,再睇補充符號 [3]。 符號旁邊嘅數字唔一定係焊縫大小;亦可能代表長度、間距、坡口角度、根部間隙、填充深度或焊透深度 [3][5]。
發布者使用 GPT-5.5 編輯圖片由 GPT Image 2 生成
研究答案
重點
- 焊接符號要先睇圖則採用邊套標準,例如 AWS、ISO 或 BS EN;唔同標準嘅顯示方法未必完全一樣 [2][5]。
- 讀符號可以跟固定次序:箭嘴、參考線、符號位置、焊接種類、尺寸、尾註,再睇補充符號 [3]。
- 符號旁邊嘅數字唔一定係焊縫大小;亦可能代表長度、間距、坡口角度、根部間隙、填充深度或焊透深度 [3][5]。
AI 提示
openai.comCreate a landscape editorial hero image for this Studio Global article: رموز اللحام: دليل عربي مختصر لقراءتها في الرسومات الهندسية. Article summary: رموز اللحام هي لغة مختصرة على الرسومات الهندسية تحدد نوع اللحام وموقعه وأبعاده ومتطلبات التنفيذ أو الفحص؛ ابدأ بقراءة خط المرجع والسهم، ثم تأكد من المعيار المستخدم لأن تفاصيل AWS وISO قد تختلف [3][5].. Topic tags: welding, engineering, metal fabrication, technical drawing, manufacturing. Style: premium digital editorial illustration, source-backed research mood, clean composition, high detail, modern web publication hero. Avoid: logos, brand marks, copyrighted characters, real person likenesses, fake screenshots, UI text, readable text, watermarks, charts with fake numbers, clickbait thumbnails, icons, and tiny thumbnail layouts. Make it useful as an illustrative visual, not as factual evidence.
焊接(燒焊)符號係工程圖則入面一套濃縮語言,用嚟同設計人員、焊工同檢驗員講明焊縫類型、位置、尺寸,有時亦會寫埋焊接工藝或檢驗要求 。不過,睇符號第一件事唔係背晒所有圖案,而係先確認圖則採用邊套標準;AWS、ISO、BS EN 嘅表示方法未必完全一樣 。
Studio Global AI
繼續你的研究
此頁麵包含一個有來源支援的答案,您可以在 Studio Global 內繼續。
人們還問
「焊接符號點樣睇:讀工程圖則時要留意嘅線、箭嘴、尺寸同尾註」的簡短答案是什麼?
焊接符號要先睇圖則採用邊套標準,例如 AWS、ISO 或 BS EN;唔同標準嘅顯示方法未必完全一樣 [2][5]。
首先要驗證的關鍵點是什麼?
焊接符號要先睇圖則採用邊套標準,例如 AWS、ISO 或 BS EN;唔同標準嘅顯示方法未必完全一樣 [2][5]。 讀符號可以跟固定次序:箭嘴、參考線、符號位置、焊接種類、尺寸、尾註,再睇補充符號 [3]。
接下來在實務上我該做什麼?
符號旁邊嘅數字唔一定係焊縫大小;亦可能代表長度、間距、坡口角度、根部間隙、填充深度或焊透深度 [3][5]。