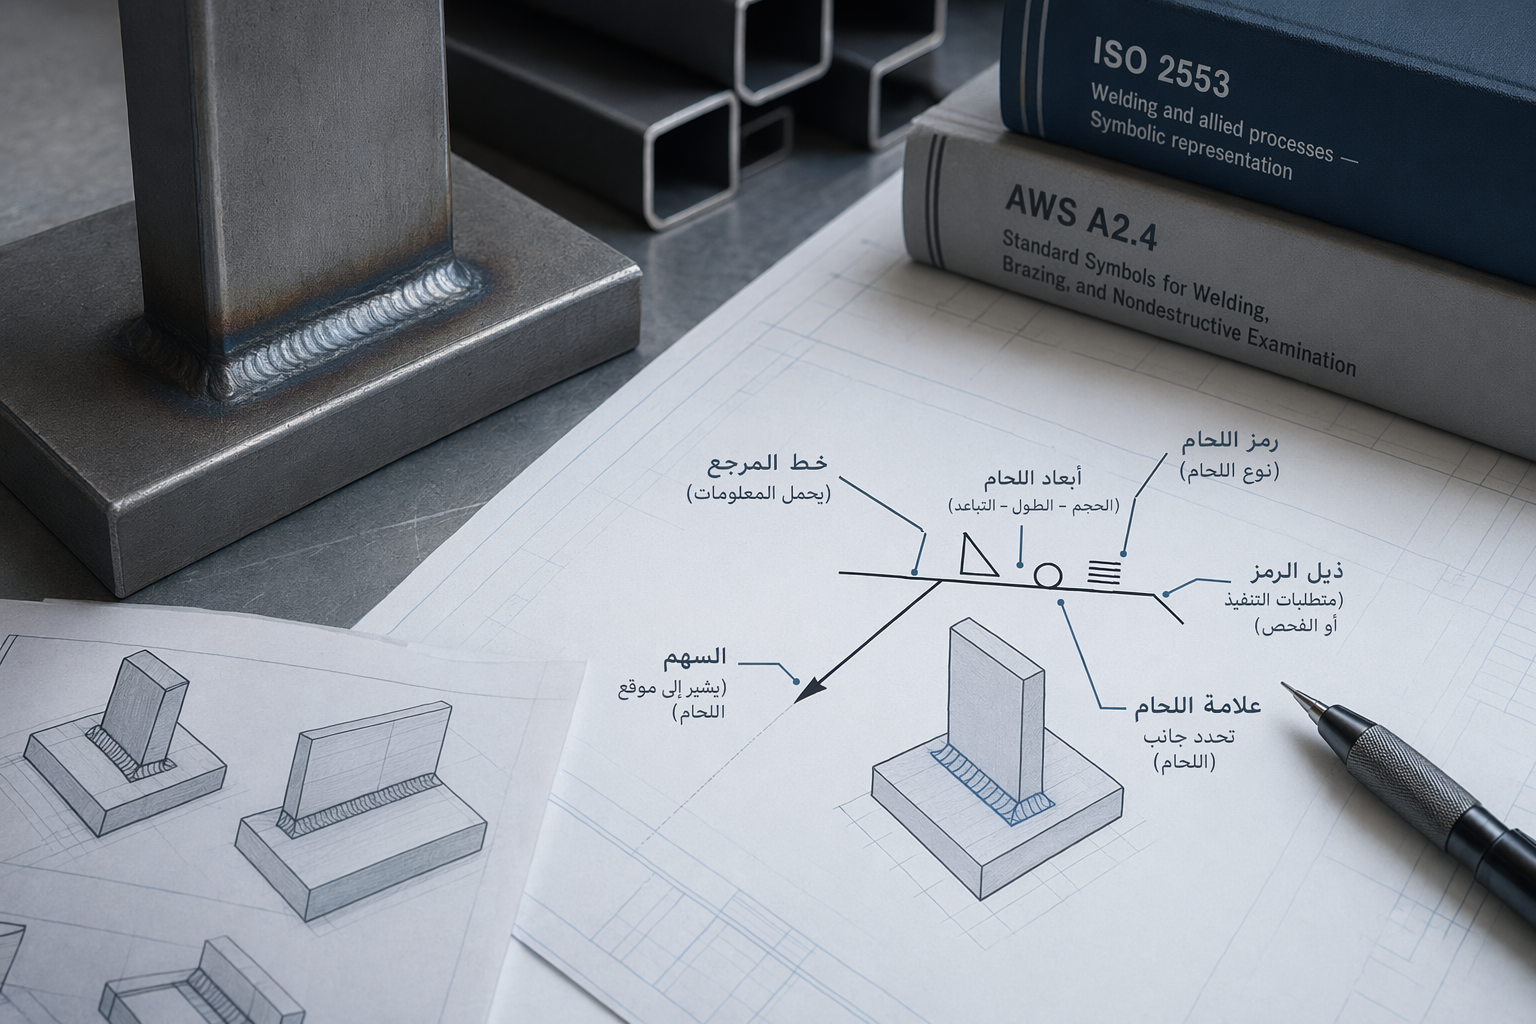
溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。 記号の近くにある数字は、必ずしも溶接サイズとは限りません。種類と位置によって、長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを示します [3][5]。 代表的な記号には、すみ肉、開先、プラグ/スロット、スポット、シーム、スタッド、プロジェクション溶接があり、図面には非破壊検査の記号が併記されることもあります [2][28]。 رموز اللحام: دليل عربي مختصر لقراءتها في الرسومات الهندسية تصوير توضيحي مولّد بالذكاء الاصطناعي لرموز اللحام وخط المرجع في الرسومات الهندسية. AI プロンプト Create a landscape editorial hero image for this Studio Global article: رموز اللحام: دليل عربي مختصر لقراءتها في الرسومات الهندسية. Article summary: رموز اللحام هي لغة مختصرة على الرسومات الهندسية تحدد نوع اللحام وموقعه وأبعاده ومتطلبات التنفيذ أو الفحص؛ ابدأ بقراءة خط المرجع والسهم، ثم تأكد من المعيار المستخدم لأن تفاصيل AWS وISO قد تختلف [3][5].. Topic tags: welding, engineering, metal fabrication, technical drawing, manufacturing. Style: premium digital editorial illustration, source-backed research mood, clean composition, high detail, modern web publication hero. Avoid: logos, brand marks, copyrighted characters, real person likenesses, fake screenshots, UI text, readable text, watermarks, charts with fake numbers, clickbait thumbnails, icons, and tiny thumbnail layouts. Make it useful as an illustrative visual, not as factual evidence.
openai.com 溶接記号は、設計者・溶接作業者・検査員の間で、継手に必要な情報を短く伝えるための共通言語です。溶接の種類、位置、寸法、場合によっては溶接方法や検査条件まで、図面上の小さな記号に集約されます
ただし、読み始める前に大切なのは「どの規格で描かれた図面か」を確認することです。AWS A2.4、ISO 2553、BS EN 22553などでは記号の表示方法に違いがあり、同じ感覚で読めない場合があります
人々も尋ねます 「溶接記号の読み方:図面で迷わないための基本ルール」の短い答えは何ですか? 溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。
最初に検証する重要なポイントは何ですか? 溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。 記号の近くにある数字は、必ずしも溶接サイズとは限りません。種類と位置によって、長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを示します [3][5]。
次の実践では何をすればいいでしょうか? 代表的な記号には、すみ肉、開先、プラグ/スロット、スポット、シーム、スタッド、プロジェクション溶接があり、図面には非破壊検査の記号が併記されることもあります [2][28]。
溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。 記号の近くにある数字は、必ずしも溶接サイズとは限りません。種類と位置によって、長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを示します [3][5]。 代表的な記号には、すみ肉、開先、プラグ/スロット、スポット、シーム、スタッド、プロジェクション溶接があり、図面には非破壊検査の記号が併記されることもあります [2][28]。 رموز اللحام: دليل عربي مختصر لقراءتها في الرسومات الهندسية تصوير توضيحي مولّد بالذكاء الاصطناعي لرموز اللحام وخط المرجع في الرسومات الهندسية. AI プロンプト Create a landscape editorial hero image for this Studio Global article: رموز اللحام: دليل عربي مختصر لقراءتها في الرسومات الهندسية. Article summary: رموز اللحام هي لغة مختصرة على الرسومات الهندسية تحدد نوع اللحام وموقعه وأبعاده ومتطلبات التنفيذ أو الفحص؛ ابدأ بقراءة خط المرجع والسهم، ثم تأكد من المعيار المستخدم لأن تفاصيل AWS وISO قد تختلف [3][5].. Topic tags: welding, engineering, metal fabrication, technical drawing, manufacturing. Style: premium digital editorial illustration, source-backed research mood, clean composition, high detail, modern web publication hero. Avoid: logos, brand marks, copyrighted characters, real person likenesses, fake screenshots, UI text, readable text, watermarks, charts with fake numbers, clickbait thumbnails, icons, and tiny thumbnail layouts. Make it useful as an illustrative visual, not as factual evidence.
openai.com 溶接記号は、設計者・溶接作業者・検査員の間で、継手に必要な情報を短く伝えるための共通言語です。溶接の種類、位置、寸法、場合によっては溶接方法や検査条件まで、図面上の小さな記号に集約されます
ただし、読み始める前に大切なのは「どの規格で描かれた図面か」を確認することです。AWS A2.4、ISO 2553、BS EN 22553などでは記号の表示方法に違いがあり、同じ感覚で読めない場合があります
人々も尋ねます 「溶接記号の読み方:図面で迷わないための基本ルール」の短い答えは何ですか? 溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。
最初に検証する重要なポイントは何ですか? 溶接記号は、適用規格を確認したうえで、矢印、基準線、記号の位置、溶接種類、寸法、尾部、補助記号の順に読むと整理しやすいです [2][3][5]。 記号の近くにある数字は、必ずしも溶接サイズとは限りません。種類と位置によって、長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを示します [3][5]。
次の実践では何をすればいいでしょうか? 代表的な記号には、すみ肉、開先、プラグ/スロット、スポット、シーム、スタッド、プロジェクション溶接があり、図面には非破壊検査の記号が併記されることもあります [2][28]。
まず押さえる:「基本記号」と「記号全体」は別物 溶接図面では、次の2つを分けて考えると理解しやすくなります。
基本溶接記号 :すみ肉溶接を表す三角形、V開先を表す記号など、溶接の種類を示す小さな記号。溶接記号全体 :基準線、矢印、尾部、基本記号、寸法、補助記号などを含む一式の表示 現場で効いてくるのは、単なる記号の形だけではありません。同じ三角形でも、基準線の上にあるか下にあるか、横にどんな数字があるか、尾部に何が書かれているかで、施工内容が変わります
溶接記号を構成する主な要素 要素 読み取る内容 基準線 溶接記号、寸法、注記を配置する中心となる線 矢印 記号がどの継手・部材に適用されるかを示し、「矢側」を決める 基本溶接記号 すみ肉、開先、プラグ、スロット、スポット、シーム、スタッドなど、溶接の種類を示す 寸法 記号の種類と数字の位置により、サイズ、長さ、ピッチ、開先角度、ルート間隔、充填深さなどを表す 尾部(テール) 必要に応じて、仕様、溶接プロセス、分類番号、参照文書などを書く。参照情報がなければ省略されることもある 補助記号 現場溶接、全周溶接、表面形状、仕上げ方法、非破壊検査などの追加条件を示す
AWS式でよく使う「矢側」と「反対側」のルール AWS A2.4系の図面でよく使われる読み方では、基本溶接記号が基準線のどちら側にあるかで施工側を判断します
記号が基準線の下 :矢印が指す側、つまり矢側 に溶接する。記号が基準線の上 :矢印とは反対の反対側 に溶接する。記号が上下両方にある :通常は継手の両側に溶接する このルールは便利ですが、万能ではありません。TWIの解説でも、ISO 2553やBS EN 22553などの規格には表示上の特徴があり、AWS式と同じ前提で読むべきではないことが示されています
数字は「溶接サイズ」と決めつけない 溶接記号の近くに数字があると、つい「脚長」や「サイズ」だと思いがちです。しかし実際には、数字の意味は記号の種類と位置によって変わります。
例えば、数字は次のような情報を示すことがあります。
溶接サイズまたは強度
溶接長さ
ピッチ、つまり中心間隔
開先角度
ルート間隔
充填深さ
スポット、シーム、スタッド、プラグ、スロット、プロジェクション溶接の個数
突合せ溶接では、記号の左側に S と数字がある場合、TWIはこれを溶込み深さを示すものとして説明しています。また、溶接記号を使った図面で突合せ溶接に特別な寸法指定がない場合、通常は完全溶込みの突合せ溶接が要求されていると考えられます
図面でよく見る代表的な溶接記号
1. すみ肉溶接(フィレット溶接) すみ肉溶接は、基準線上に置かれる直角三角形で表されます。National Boardの解説では、すみ肉溶接記号の垂直な辺は常に左側に描かれるとされています
2. 開先溶接(グルーブ溶接) 開先溶接の記号は、主に突合せ継手で使われます。溶接前に母材端部の準備が必要な場合もあれば、不要な場合もあります。片側から施工するものは単一開先、両側から施工するものは両側開先として扱われます
一部の開先記号では、矢印に折れが入ることで、どちら側の部材に開先準備が必要かを示すことがあります
3. プラグ溶接とスロット溶接 プラグ溶接やスロット溶接の記号は、穴や長穴を溶接で埋めて部材同士を接合する場合に使われます。周囲の寸法は、溶接数、皿もみ角度、充填深さ、中心間隔などを示すことがあります
4. スポット、シーム、スタッド、プロジェクション溶接 基本記号は、すみ肉や開先だけではありません。記号表には、スポット溶接、シーム溶接、スタッド溶接、プロジェクション溶接なども含まれます
5. バック溶接、バッキング溶接、エッジ溶接など より詳細な図面では、バック溶接、バッキング溶接、エッジ溶接などの記号が出てくることもあります。また、特定の用途では分類番号などの情報が尾部に書かれる例もあり、尾部を単なる補足メモとして扱うべきではありません
6. 非破壊検査の記号 図面には、溶接そのものだけでなく非破壊検査、つまりNDEやNDTに関する記号が含まれることもあります。AWS A2.4は、溶接やろう付けの記号に加えて、非破壊検査記号も扱っています
溶接記号を読む順番 迷ったときは、次の順番で確認すると見落としを減らせます。
適用規格を確認する。 図面注記やプロジェクト仕様で、AWS、ISO、BS ENなど、どの記号体系を使っているかを見る 矢印を追う。 矢印がどの継手または部材を指しているかを確認する 施工側を判断する。 AWS式では、基準線の下が矢側、上が反対側、上下両方なら両側溶接を意味する 基本記号を識別する。 すみ肉、開先、プラグ、スロット、スポット、シーム、スタッドなど、どの溶接種類かを読む 寸法を記号の種類に合わせて読む。 数字を単独で判断せず、サイズ、長さ、ピッチ、開先角度、ルート間隔、溶込み深さなどのどれかを確認する 尾部を確認する。 尾部には、溶接プロセス、仕様、分類、参照文書などが入ることがある 補助記号と検査記号を確認する。 現場溶接、全周溶接、表面形状、仕上げ、非破壊検査などの条件を見落とさない
短い読み取り例 すみ肉記号が基準線の下にある場合 :AWS式なら、矢印が指す側にすみ肉溶接を行います。そのうえで、周囲の数字からサイズ、長さ、ピッチなどを確認します
V開先記号が基準線の上にある場合 :AWS式なら、矢側ではなく反対側にV開先溶接を行う指示です
突合せ溶接記号の左にSと数字がある場合 :TWIの説明では、Sと数字は溶込み深さを示します
尾部に仕様やプロセスが書かれている場合 :尾部の情報は施工条件に関わる可能性があります。分類番号、仕様、溶接プロセスなどが書かれていれば、基本記号だけで判断してはいけません
よくある読み間違い
規格を確認せず、一般的な記号表だけで読む。 AWS、ISO、BS ENでは表示の考え方が異なる場合があります 数字をすべて溶接サイズだと思い込む。 数字は長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを表すことがあります 基準線の上か下かを見落とす。 AWS式では、これが矢側か反対側かを決める重要な手がかりです 尾部を読まない。 尾部には、仕様、プロセス、分類など、施工上の必須情報が入ることがあります 非破壊検査記号を補足情報扱いする。 検査記号が図面にある場合、それは品質確認や受入条件に関わる情報です
まとめ 溶接記号を読むコツは、記号の形を暗記することだけではありません。まず適用規格を確認し、矢印、基準線上の位置、基本記号、寸法、尾部、補助記号の順に追うことが重要です。AWS式の「下なら矢側、上なら反対側」というルールは強力な手がかりですが、最終的には図面に指定された規格とプロジェクト仕様を基準に判断する必要があります
g-w.com
[PDF] Welding Symbols - Goodheart-Willcox
まず押さえる:「基本記号」と「記号全体」は別物 溶接図面では、次の2つを分けて考えると理解しやすくなります。
基本溶接記号 :すみ肉溶接を表す三角形、V開先を表す記号など、溶接の種類を示す小さな記号。溶接記号全体 :基準線、矢印、尾部、基本記号、寸法、補助記号などを含む一式の表示 現場で効いてくるのは、単なる記号の形だけではありません。同じ三角形でも、基準線の上にあるか下にあるか、横にどんな数字があるか、尾部に何が書かれているかで、施工内容が変わります
溶接記号を構成する主な要素 要素 読み取る内容 基準線 溶接記号、寸法、注記を配置する中心となる線 矢印 記号がどの継手・部材に適用されるかを示し、「矢側」を決める 基本溶接記号 すみ肉、開先、プラグ、スロット、スポット、シーム、スタッドなど、溶接の種類を示す 寸法 記号の種類と数字の位置により、サイズ、長さ、ピッチ、開先角度、ルート間隔、充填深さなどを表す 尾部(テール) 必要に応じて、仕様、溶接プロセス、分類番号、参照文書などを書く。参照情報がなければ省略されることもある 補助記号 現場溶接、全周溶接、表面形状、仕上げ方法、非破壊検査などの追加条件を示す
AWS式でよく使う「矢側」と「反対側」のルール AWS A2.4系の図面でよく使われる読み方では、基本溶接記号が基準線のどちら側にあるかで施工側を判断します
記号が基準線の下 :矢印が指す側、つまり矢側 に溶接する。記号が基準線の上 :矢印とは反対の反対側 に溶接する。記号が上下両方にある :通常は継手の両側に溶接する このルールは便利ですが、万能ではありません。TWIの解説でも、ISO 2553やBS EN 22553などの規格には表示上の特徴があり、AWS式と同じ前提で読むべきではないことが示されています
数字は「溶接サイズ」と決めつけない 溶接記号の近くに数字があると、つい「脚長」や「サイズ」だと思いがちです。しかし実際には、数字の意味は記号の種類と位置によって変わります。
例えば、数字は次のような情報を示すことがあります。
溶接サイズまたは強度
溶接長さ
ピッチ、つまり中心間隔
開先角度
ルート間隔
充填深さ
スポット、シーム、スタッド、プラグ、スロット、プロジェクション溶接の個数
突合せ溶接では、記号の左側に S と数字がある場合、TWIはこれを溶込み深さを示すものとして説明しています。また、溶接記号を使った図面で突合せ溶接に特別な寸法指定がない場合、通常は完全溶込みの突合せ溶接が要求されていると考えられます
図面でよく見る代表的な溶接記号
1. すみ肉溶接(フィレット溶接) すみ肉溶接は、基準線上に置かれる直角三角形で表されます。National Boardの解説では、すみ肉溶接記号の垂直な辺は常に左側に描かれるとされています
2. 開先溶接(グルーブ溶接) 開先溶接の記号は、主に突合せ継手で使われます。溶接前に母材端部の準備が必要な場合もあれば、不要な場合もあります。片側から施工するものは単一開先、両側から施工するものは両側開先として扱われます
一部の開先記号では、矢印に折れが入ることで、どちら側の部材に開先準備が必要かを示すことがあります
3. プラグ溶接とスロット溶接 プラグ溶接やスロット溶接の記号は、穴や長穴を溶接で埋めて部材同士を接合する場合に使われます。周囲の寸法は、溶接数、皿もみ角度、充填深さ、中心間隔などを示すことがあります
4. スポット、シーム、スタッド、プロジェクション溶接 基本記号は、すみ肉や開先だけではありません。記号表には、スポット溶接、シーム溶接、スタッド溶接、プロジェクション溶接なども含まれます
5. バック溶接、バッキング溶接、エッジ溶接など より詳細な図面では、バック溶接、バッキング溶接、エッジ溶接などの記号が出てくることもあります。また、特定の用途では分類番号などの情報が尾部に書かれる例もあり、尾部を単なる補足メモとして扱うべきではありません
6. 非破壊検査の記号 図面には、溶接そのものだけでなく非破壊検査、つまりNDEやNDTに関する記号が含まれることもあります。AWS A2.4は、溶接やろう付けの記号に加えて、非破壊検査記号も扱っています
溶接記号を読む順番 迷ったときは、次の順番で確認すると見落としを減らせます。
適用規格を確認する。 図面注記やプロジェクト仕様で、AWS、ISO、BS ENなど、どの記号体系を使っているかを見る 矢印を追う。 矢印がどの継手または部材を指しているかを確認する 施工側を判断する。 AWS式では、基準線の下が矢側、上が反対側、上下両方なら両側溶接を意味する 基本記号を識別する。 すみ肉、開先、プラグ、スロット、スポット、シーム、スタッドなど、どの溶接種類かを読む 寸法を記号の種類に合わせて読む。 数字を単独で判断せず、サイズ、長さ、ピッチ、開先角度、ルート間隔、溶込み深さなどのどれかを確認する 尾部を確認する。 尾部には、溶接プロセス、仕様、分類、参照文書などが入ることがある 補助記号と検査記号を確認する。 現場溶接、全周溶接、表面形状、仕上げ、非破壊検査などの条件を見落とさない
短い読み取り例 すみ肉記号が基準線の下にある場合 :AWS式なら、矢印が指す側にすみ肉溶接を行います。そのうえで、周囲の数字からサイズ、長さ、ピッチなどを確認します
V開先記号が基準線の上にある場合 :AWS式なら、矢側ではなく反対側にV開先溶接を行う指示です
突合せ溶接記号の左にSと数字がある場合 :TWIの説明では、Sと数字は溶込み深さを示します
尾部に仕様やプロセスが書かれている場合 :尾部の情報は施工条件に関わる可能性があります。分類番号、仕様、溶接プロセスなどが書かれていれば、基本記号だけで判断してはいけません
よくある読み間違い
規格を確認せず、一般的な記号表だけで読む。 AWS、ISO、BS ENでは表示の考え方が異なる場合があります 数字をすべて溶接サイズだと思い込む。 数字は長さ、ピッチ、開先角度、ルート間隔、充填深さ、溶込み深さなどを表すことがあります 基準線の上か下かを見落とす。 AWS式では、これが矢側か反対側かを決める重要な手がかりです 尾部を読まない。 尾部には、仕様、プロセス、分類など、施工上の必須情報が入ることがあります 非破壊検査記号を補足情報扱いする。 検査記号が図面にある場合、それは品質確認や受入条件に関わる情報です
まとめ 溶接記号を読むコツは、記号の形を暗記することだけではありません。まず適用規格を確認し、矢印、基準線上の位置、基本記号、寸法、尾部、補助記号の順に追うことが重要です。AWS式の「下なら矢側、上なら反対側」というルールは強力な手がかりですが、最終的には図面に指定された規格とプロジェクト仕様を基準に判断する必要があります
g-w.com
[PDF] Welding Symbols - Goodheart-Willcox