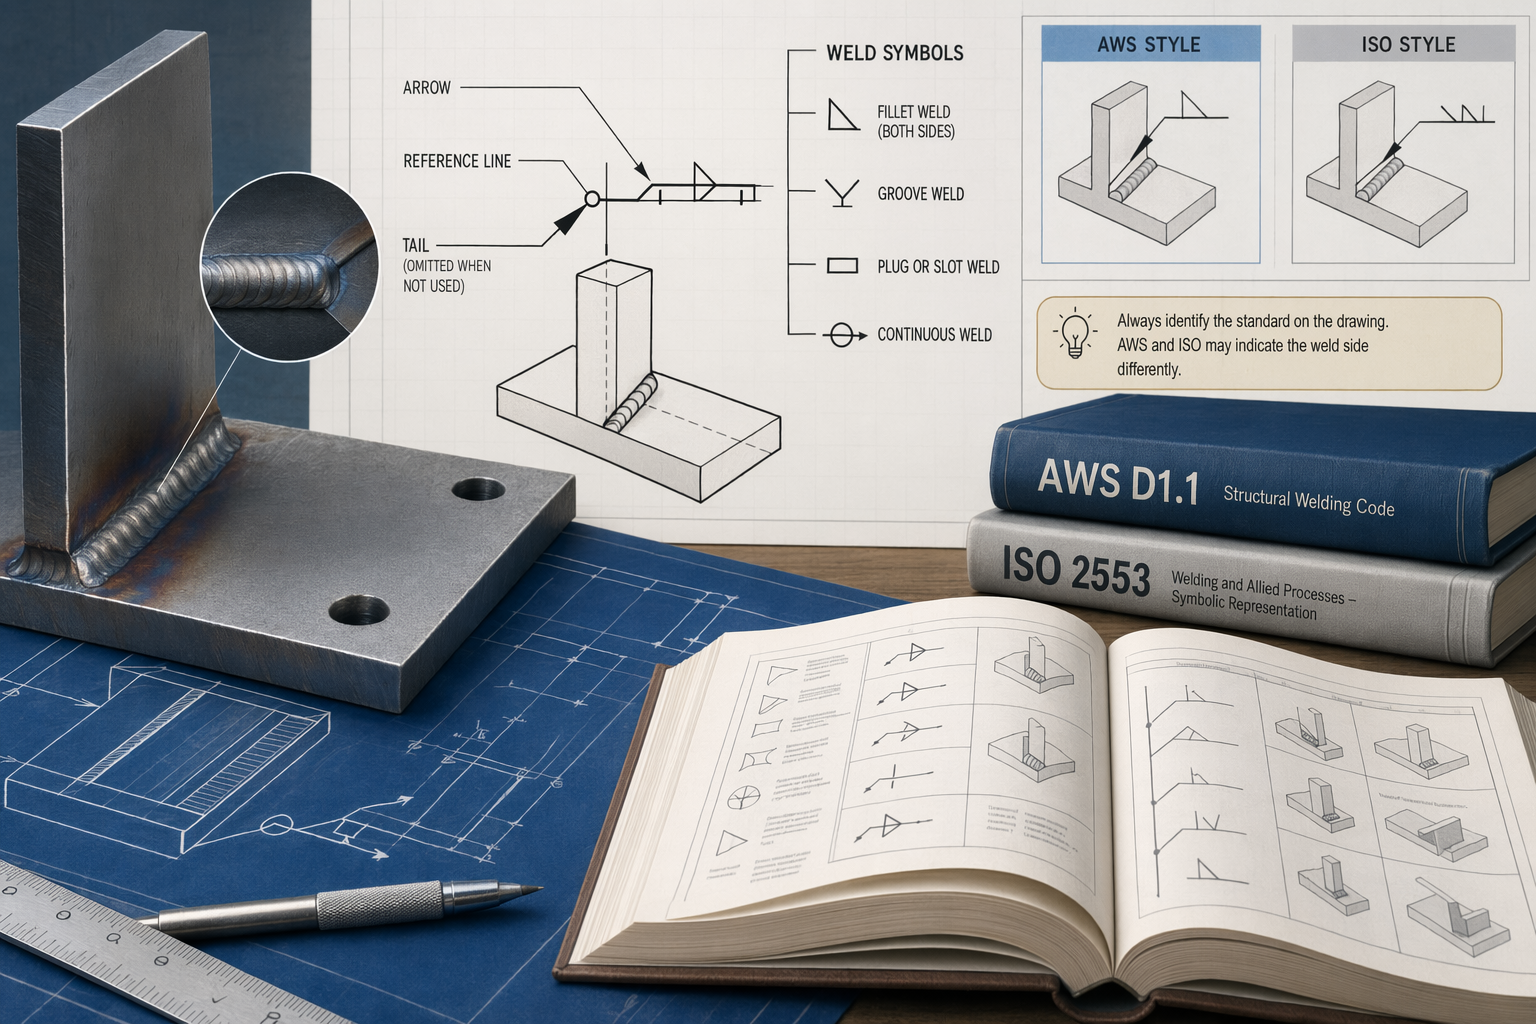
溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。 AWSの一般的な読み方では、基準線の下が矢印側、上が反対側を示します。一方、BS EN 22553では実線と破線の使い分けに注意が必要です。 記号の周囲の数字は、サイズ、長さ、ピッチ、ルート間隔、開先角度、仕上げ形状などを指定するため、見落とすと施工内容が変わります。 رموز اللحام في الرسومات الهندسية: دليل القراءة والفهم القراءة الصحيحة تبدأ من المعيار والسهم وخط المرجع قبل تفسير شكل الرمز أو أرقامه. AI プロンプト Create a landscape editorial hero image for this Studio Global article: رموز اللحام في الرسومات الهندسية: دليل القراءة والفهم. Article summary: رموز اللحام هي لغة مختصرة على الرسومات الهندسية تحدد نوع اللحام ومكانه وأبعاده؛ أهم قاعدة للقراءة هي تتبع السهم وخط المرجع، مع التأكد من المعيار المستخدم لأن AWS وISO قد يعرضان جهة اللحام بطريقة مختلفة.. Topic tags: welding, welding symbols, engineering, mechanical engineering, technical drawing. Style: premium digital editorial illustration, source-backed research mood, clean composition, high detail, modern web publication hero. Avoid: logos, brand marks, copyrighted characters, real person likenesses, fake screenshots, UI text, readable text, watermarks, charts with fake numbers, clickbait thumbnails, icons, and tiny thumbnail layouts. Make it useful as an illustrative visual, not as factual evidence.
openai.com 溶接記号は、図面上の小さな三角形やV字ではなく、溶接部をどう作るかを伝えるための短い技術文です。AWS A2.4は、溶接・ろう付け・非破壊検査の情報を図面上で指定する方法を定めています
実務で大切なのは、記号の形だけを先に暗記しないことです。まず図面に書かれた適用規格を確認し、矢印をたどり、基準線に対する記号の位置を見て、寸法、尾部、補助記号へ進む。この順番で読むと、溶接する場所・側・種類・サイズを取り違えにくくなります。
1. 最初に、図面の適用規格を見る
表題欄や一般注記で、どの規格に従う図面なのかを確認します。例として、AWS A2.4、ISO 2553、BS EN 22553、またはプロジェクト独自の仕様が指定されていることがあります。溶接する側の示し方や記号の整理方法は、規格体系によって違いがあるためです
人々も尋ねます 「溶接記号の読み方:AWS・ISO図面で迷わない基本手順」の短い答えは何ですか? 溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。
最初に検証する重要なポイントは何ですか? 溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。 AWSの一般的な読み方では、基準線の下が矢印側、上が反対側を示します。一方、BS EN 22553では実線と破線の使い分けに注意が必要です。
次の実践では何をすればいいでしょうか? 記号の周囲の数字は、サイズ、長さ、ピッチ、ルート間隔、開先角度、仕上げ形状などを指定するため、見落とすと施工内容が変わります。
溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。 AWSの一般的な読み方では、基準線の下が矢印側、上が反対側を示します。一方、BS EN 22553では実線と破線の使い分けに注意が必要です。 記号の周囲の数字は、サイズ、長さ、ピッチ、ルート間隔、開先角度、仕上げ形状などを指定するため、見落とすと施工内容が変わります。 رموز اللحام في الرسومات الهندسية: دليل القراءة والفهم القراءة الصحيحة تبدأ من المعيار والسهم وخط المرجع قبل تفسير شكل الرمز أو أرقامه. AI プロンプト Create a landscape editorial hero image for this Studio Global article: رموز اللحام في الرسومات الهندسية: دليل القراءة والفهم. Article summary: رموز اللحام هي لغة مختصرة على الرسومات الهندسية تحدد نوع اللحام ومكانه وأبعاده؛ أهم قاعدة للقراءة هي تتبع السهم وخط المرجع، مع التأكد من المعيار المستخدم لأن AWS وISO قد يعرضان جهة اللحام بطريقة مختلفة.. Topic tags: welding, welding symbols, engineering, mechanical engineering, technical drawing. Style: premium digital editorial illustration, source-backed research mood, clean composition, high detail, modern web publication hero. Avoid: logos, brand marks, copyrighted characters, real person likenesses, fake screenshots, UI text, readable text, watermarks, charts with fake numbers, clickbait thumbnails, icons, and tiny thumbnail layouts. Make it useful as an illustrative visual, not as factual evidence.
openai.com 溶接記号は、図面上の小さな三角形やV字ではなく、溶接部をどう作るかを伝えるための短い技術文です。AWS A2.4は、溶接・ろう付け・非破壊検査の情報を図面上で指定する方法を定めています
実務で大切なのは、記号の形だけを先に暗記しないことです。まず図面に書かれた適用規格を確認し、矢印をたどり、基準線に対する記号の位置を見て、寸法、尾部、補助記号へ進む。この順番で読むと、溶接する場所・側・種類・サイズを取り違えにくくなります。
1. 最初に、図面の適用規格を見る
表題欄や一般注記で、どの規格に従う図面なのかを確認します。例として、AWS A2.4、ISO 2553、BS EN 22553、またはプロジェクト独自の仕様が指定されていることがあります。溶接する側の示し方や記号の整理方法は、規格体系によって違いがあるためです
人々も尋ねます 「溶接記号の読み方:AWS・ISO図面で迷わない基本手順」の短い答えは何ですか? 溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。
最初に検証する重要なポイントは何ですか? 溶接記号は単独のマークではなく、規格、矢印、基準線、寸法、尾部まで含めて読む技術指示です。 AWSの一般的な読み方では、基準線の下が矢印側、上が反対側を示します。一方、BS EN 22553では実線と破線の使い分けに注意が必要です。
次の実践では何をすればいいでしょうか? 記号の周囲の数字は、サイズ、長さ、ピッチ、ルート間隔、開先角度、仕上げ形状などを指定するため、見落とすと施工内容が変わります。
ISO 2553では、溶接を行う側、つまり矢印側と同じ側に溶接記号を示すことが望ましいとされています。また、図面を過密にしないため、詳細を図面注記や設計関連文書に委ねることも認めています
一方、BS EN 22553系の解説では、実線と破線を使い、近い側と反対側を区別します。実線上の記号は近い側、破線上の記号は反対側に関係し、両側が対称の場合は破線を省略できると説明されています
そのため、工場用の早見表だけで判断するのは危険です。実際、溶接記号表の中には、表はあくまで現場用の補助資料であり、AWS記号の正式で完全な提示はAWS A2.4にあると明記しているものもあります
2. 基本記号と、溶接記号全体を分けて考える
weld symbol :すみ肉溶接、開先溶接など、溶接の種類を示す小さな図形。welding symbol :矢印、基準線、尾部、寸法、補助記号まで含めた指示全体。 教育資料では、基準線上に置かれて溶接の種類を示す小図形をweld symbol、矢印や尾部を含む情報全体をwelding symbolと区別しています
3. 溶接記号で読むべき構成要素 構成要素 読み取る内容 基準線 溶接指示を並べる水平線。教育資料では、すべての溶接記号の土台になる線として説明されています 矢印 基準線と対象となる継手・部位を結びます。矢印は溶接位置を示すために必要な要素です 基本記号 すみ肉、開先、プラグ、スロット、スポット、シーム、肉盛、エッジなど、溶接の種類や形状を示します 寸法 サイズ、開先深さ、開先角度、ルート間隔、溶接長、ピッチなどの要求を示します 尾部 溶接方法、仕様書、手順書、その他の参照先を書く場所です。参照事項がなければ省略できます 補助記号 全周溶接、現場溶接、平ら・凸・凹などの表面形状といった追加条件を示します
4. どちら側を溶接するのかを決める AWS系の一般的な読み方では、基本記号が基準線のどちら側に置かれているかで施工側を判断します。
記号が基準線の下 にある場合:矢印側 を溶接します
記号が基準線の上 にある場合:継手の反対側 を溶接します
基準線の上下両方に情報がある場合:両側の溶接を求めていることがあります
ただし、このルールをすべての図面へ機械的に当てはめるべきではありません。BS EN 22553の解説では、実線上の記号が板の近い側、破線上の記号が遠い側を示すとされ、両側対称なら破線を省略できると説明されています
5. 基本記号から溶接の種類を読む
すみ肉溶接 すみ肉溶接は通常、三角形で表されます。2部材が角度を持って交わる部分などで使われる溶接です。三角形が基準線の上か下かを確認した後、近くの数字を読みます。そこには溶接サイズや長さが示されることがあります
開先溶接・突合せ部の溶接 開先溶接の記号は、部材の端部をどのように準備し、そこへ溶接金属を充填するかに関係します。記号表には、スクエア、V、ベベル、U、J、フレアV、フレアベベルなどの開先形状が示されています
開先溶接では、記号だけでなく、サイズ、開先深さ、ルート間隔、開先角度、表面形状、仕上げ方法、長さ、ピッチなどが合わせて指定される場合があります
プラグ溶接・スロット溶接
スポット、シーム、肉盛、エッジなど
6. 記号の周囲にある数字を読む 数字は、溶接記号を「だいたいの形」から「施工指示」に変える部分です。AWSの溶接記号要素図では、サイズ、開先深さ、開先角度、ルート間隔、溶接長、ピッチなどの配置が示されています
読み方の順序は、次のように考えると整理しやすくなります。
サイズ・脚長など :まず基本記号の近くにある数値を見ます。すみ肉溶接や開先溶接では特に重要です溶接長 :連続溶接でない場合、1区間あたりの溶接長が記号のそばに示されることがありますピッチ :断続溶接の区間、または穴やスロットの中心間隔を示しますルート間隔・開先角度 :開先溶接では、溶接前の継手準備を決める重要な情報です表面形状・仕上げ :平ら、凸、凹などの表面形状や、必要に応じた仕上げ方法が示されます
7. 補助記号を見落とさない
全周溶接 :矢印と基準線の交点に小さな円で示されます。図面で定義された継手の周囲をぐるりと溶接する指示です現場溶接 :基準線付近に小さな旗で示されます。製作工場ではなく、据付・組立の現場で行う溶接を表します表面形状 :平ら、凸、凹などの記号は、最終的なビード形状に関係します尾部 :溶接方法、仕様、手順、その他の参照先を書きます。追加参照が不要な場合は省略できます
すぐに使える読み取り例 AWS図面で、三角形が基準線の下にある場合
V字の記号に角度とルート間隔が添えられている場合
矢印と基準線の交点に小さな円がある場合
基準線付近に小さな旗がある場合
6ステップのチェックリスト
適用規格を読む :表題欄や注記で、AWS A2.4、ISO 2553、BS EN 22553、またはプロジェクト仕様を確認します矢印をたどる :矢印は、基準線の指示がどの継手・部位に適用されるかを結びます施工側を決める :AWS系の上下ルールか、実線・破線を使う方式かを確認します基本記号を読む :すみ肉、開先、プラグ、スロット、スポット、シーム、肉盛、エッジなどの種類を確認します寸法を読む :サイズ、長さ、ピッチ、ルート間隔、開先角度、開先深さを確認します尾部と注記を見る :溶接方法、仕様書、手順書、非破壊検査など、記号内に収まらない情報がないか確認します
よくある読み間違い
形だけで判断する :三角形やV字だけでは不十分です。溶接記号全体には、基準線、矢印、尾部、寸法が含まれます矢印側と反対側を混同する :AWSの読み方では、基準線の下と上で施工側が変わります規格差を無視する :BS EN 22553系の破線は、単一の基準線の上下だけで判断する読み方とは異なる意味を持ちます数字を軽視する :サイズ、長さ、ピッチ、ルート間隔、開先角度は、施工要求の中心になることがあります早見表だけに頼る :記号表は便利ですが、正式な規格やプロジェクト注記の代わりにはなりません
まとめ mplso2.com
[PDF] Welding Symbol Chart
ISO 2553では、溶接を行う側、つまり矢印側と同じ側に溶接記号を示すことが望ましいとされています。また、図面を過密にしないため、詳細を図面注記や設計関連文書に委ねることも認めています
一方、BS EN 22553系の解説では、実線と破線を使い、近い側と反対側を区別します。実線上の記号は近い側、破線上の記号は反対側に関係し、両側が対称の場合は破線を省略できると説明されています
そのため、工場用の早見表だけで判断するのは危険です。実際、溶接記号表の中には、表はあくまで現場用の補助資料であり、AWS記号の正式で完全な提示はAWS A2.4にあると明記しているものもあります
2. 基本記号と、溶接記号全体を分けて考える
weld symbol :すみ肉溶接、開先溶接など、溶接の種類を示す小さな図形。welding symbol :矢印、基準線、尾部、寸法、補助記号まで含めた指示全体。 教育資料では、基準線上に置かれて溶接の種類を示す小図形をweld symbol、矢印や尾部を含む情報全体をwelding symbolと区別しています
3. 溶接記号で読むべき構成要素 構成要素 読み取る内容 基準線 溶接指示を並べる水平線。教育資料では、すべての溶接記号の土台になる線として説明されています 矢印 基準線と対象となる継手・部位を結びます。矢印は溶接位置を示すために必要な要素です 基本記号 すみ肉、開先、プラグ、スロット、スポット、シーム、肉盛、エッジなど、溶接の種類や形状を示します 寸法 サイズ、開先深さ、開先角度、ルート間隔、溶接長、ピッチなどの要求を示します 尾部 溶接方法、仕様書、手順書、その他の参照先を書く場所です。参照事項がなければ省略できます 補助記号 全周溶接、現場溶接、平ら・凸・凹などの表面形状といった追加条件を示します
4. どちら側を溶接するのかを決める AWS系の一般的な読み方では、基本記号が基準線のどちら側に置かれているかで施工側を判断します。
記号が基準線の下 にある場合:矢印側 を溶接します
記号が基準線の上 にある場合:継手の反対側 を溶接します
基準線の上下両方に情報がある場合:両側の溶接を求めていることがあります
ただし、このルールをすべての図面へ機械的に当てはめるべきではありません。BS EN 22553の解説では、実線上の記号が板の近い側、破線上の記号が遠い側を示すとされ、両側対称なら破線を省略できると説明されています
5. 基本記号から溶接の種類を読む
すみ肉溶接 すみ肉溶接は通常、三角形で表されます。2部材が角度を持って交わる部分などで使われる溶接です。三角形が基準線の上か下かを確認した後、近くの数字を読みます。そこには溶接サイズや長さが示されることがあります
開先溶接・突合せ部の溶接 開先溶接の記号は、部材の端部をどのように準備し、そこへ溶接金属を充填するかに関係します。記号表には、スクエア、V、ベベル、U、J、フレアV、フレアベベルなどの開先形状が示されています
開先溶接では、記号だけでなく、サイズ、開先深さ、ルート間隔、開先角度、表面形状、仕上げ方法、長さ、ピッチなどが合わせて指定される場合があります
プラグ溶接・スロット溶接
スポット、シーム、肉盛、エッジなど
6. 記号の周囲にある数字を読む 数字は、溶接記号を「だいたいの形」から「施工指示」に変える部分です。AWSの溶接記号要素図では、サイズ、開先深さ、開先角度、ルート間隔、溶接長、ピッチなどの配置が示されています
読み方の順序は、次のように考えると整理しやすくなります。
サイズ・脚長など :まず基本記号の近くにある数値を見ます。すみ肉溶接や開先溶接では特に重要です溶接長 :連続溶接でない場合、1区間あたりの溶接長が記号のそばに示されることがありますピッチ :断続溶接の区間、または穴やスロットの中心間隔を示しますルート間隔・開先角度 :開先溶接では、溶接前の継手準備を決める重要な情報です表面形状・仕上げ :平ら、凸、凹などの表面形状や、必要に応じた仕上げ方法が示されます
7. 補助記号を見落とさない
全周溶接 :矢印と基準線の交点に小さな円で示されます。図面で定義された継手の周囲をぐるりと溶接する指示です現場溶接 :基準線付近に小さな旗で示されます。製作工場ではなく、据付・組立の現場で行う溶接を表します表面形状 :平ら、凸、凹などの記号は、最終的なビード形状に関係します尾部 :溶接方法、仕様、手順、その他の参照先を書きます。追加参照が不要な場合は省略できます
すぐに使える読み取り例 AWS図面で、三角形が基準線の下にある場合
V字の記号に角度とルート間隔が添えられている場合
矢印と基準線の交点に小さな円がある場合
基準線付近に小さな旗がある場合
6ステップのチェックリスト
適用規格を読む :表題欄や注記で、AWS A2.4、ISO 2553、BS EN 22553、またはプロジェクト仕様を確認します矢印をたどる :矢印は、基準線の指示がどの継手・部位に適用されるかを結びます施工側を決める :AWS系の上下ルールか、実線・破線を使う方式かを確認します基本記号を読む :すみ肉、開先、プラグ、スロット、スポット、シーム、肉盛、エッジなどの種類を確認します寸法を読む :サイズ、長さ、ピッチ、ルート間隔、開先角度、開先深さを確認します尾部と注記を見る :溶接方法、仕様書、手順書、非破壊検査など、記号内に収まらない情報がないか確認します
よくある読み間違い
形だけで判断する :三角形やV字だけでは不十分です。溶接記号全体には、基準線、矢印、尾部、寸法が含まれます矢印側と反対側を混同する :AWSの読み方では、基準線の下と上で施工側が変わります規格差を無視する :BS EN 22553系の破線は、単一の基準線の上下だけで判断する読み方とは異なる意味を持ちます数字を軽視する :サイズ、長さ、ピッチ、ルート間隔、開先角度は、施工要求の中心になることがあります早見表だけに頼る :記号表は便利ですが、正式な規格やプロジェクト注記の代わりにはなりません
まとめ mplso2.com
[PDF] Welding Symbol Chart